Поиск материалов на сайте
Статьи, калькуляторы, примеры расчётов и проектирования.

Коррозия ежегодно выводит из строя миллионы тонн металла, поэтому защита стали от ржавчины — задача не столько эстетическая, сколько экономическая. Самый распространённый и проверенный способ — оцинковка: на поверхности формируется слой цинка, который принимает на себя удар агрессивной среды. Цинк работает по двум принципам сразу: создаёт физический барьер между сталью и влагой, а при повреждении покрытия разрушается первым, электрохимически защищая обнажённый металл.
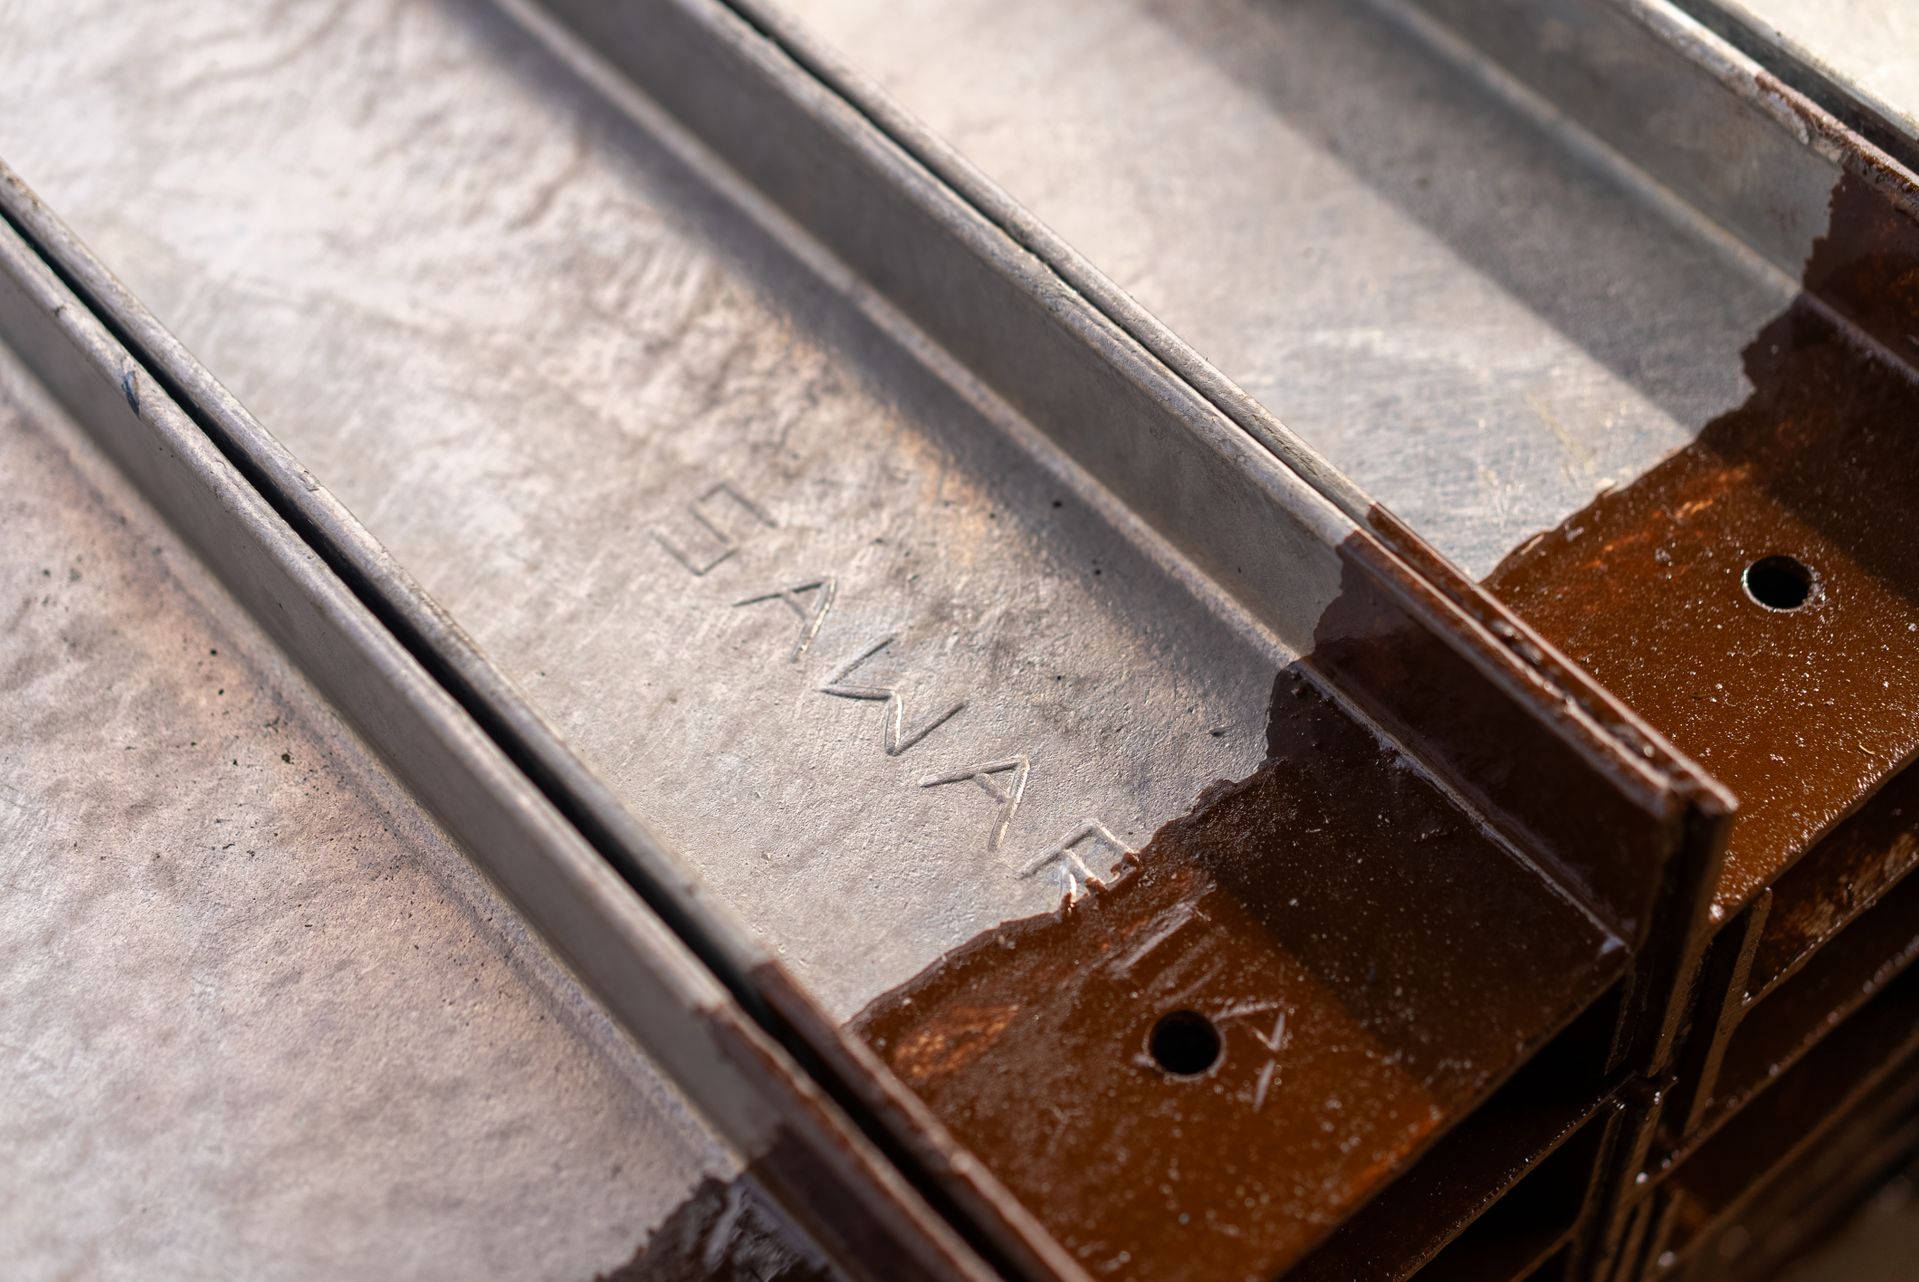
Фото: Michael Orshan
Горячее цинкование. Деталь погружают в ванну с расплавленным цинком при температуре около 450 °C. На поверхности образуется прочный сплав железа с цинком толщиной 40–200 мкм, срок службы в атмосфере достигает 50 лет и более. Применяется для опор ЛЭП, дорожных ограждений, мачт, трубопроводов, несущих металлоконструкций, крепежа ответственного назначения. Ограничения — нагрев может деформировать тонкие детали, а крупногабаритные конструкции требуют больших ванн.
Гальваническое (электролитическое). Цинк осаждается из раствора электролита под действием тока. Толщина покрытия 5–25 мкм, оно равномерное и блестящее. Металл не нагревается, точные допуски и резьба сохраняются. Применяется для метизов, автокомпонентов, приборов, электротехники, мебельной фурнитуры; часто дополняется хроматированием или пассивацией для повышения стойкости. Минус — слабее защищает в агрессивных средах.
Термодиффузионное. Детали нагревают в порошковой смеси при 350–500 °C, и цинк диффундирует в поверхностный слой, образуя железо-цинковый сплав толщиной до 100 мкм. Покрытие твёрдое, износостойкое, выдерживает гибку. Применяется для крепежа, шарниров, деталей, работающих на истирание.
Холодное цинкование. Цинконаполненные грунты и краски — смесь цинкового порошка со связующим. Наносятся кистью, валиком или распылением прямо на месте. Позволяет обрабатывать сварные швы, крупногабаритные конструкции и ремонтировать локальные повреждения. Механическая стойкость ниже, чем у горячего метода.
Газотермическое напыление (металлизация). Расплавленный цинк распыляется на поверхность, создавая слой 100–300 мкм. Используется для мостов, гидротехнических сооружений; покрытие пористое и часто требует уплотнения лакокрасочным слоем.
| Вид | Толщина | Особенность | Применение |
|---|---|---|---|
| Горячее | 40-200 мкм | Максимальная стойкость | Металлоконструкции, опоры |
| Гальваническое | 5-25 мкм | Точность, блеск | Метизы, приборы, электроника |
| Термодиффузионное | до 100 мкм | Твёрдость, износ | Крепёж, шарниры |
| Холодное | 40-100 мкм | Нанесение на месте | Ремонт, сварные швы |
| Напыление | 100-300 мкм | Крупные объекты | Мосты, гидротехника |
Ключевые факторы — категория коррозивности среды (от C1 до C5), габариты и точность детали, требуемый срок службы и бюджет. Для атмосферы и промышленных зон оптимально горячее цинкование; для мелких точных изделий — гальваническое; для ремонта уже смонтированных конструкций — холодное.
Оцинковка остаётся самым экономичным способом продлить жизнь металла: правильно подобранный метод снижает расходы на ремонт и замену конструкций в разы, а покрытие служит десятилетиями без дополнительного ухода.